Как спланировать двухслойную картинку для трехслойных листов для гравировки
Как спланировать двухслойную картинку для трехслойных листов для гравировки
Трехслойная гравировка позволяет выявить два контрастных цвета на одной обрабатываемой поверхности. Надежное производство зависит от отображения каждого графического элемента на правильную глубину, тестирования фактического материала и сохранения утвержденного файла, образца и настройки под одной редакцией.
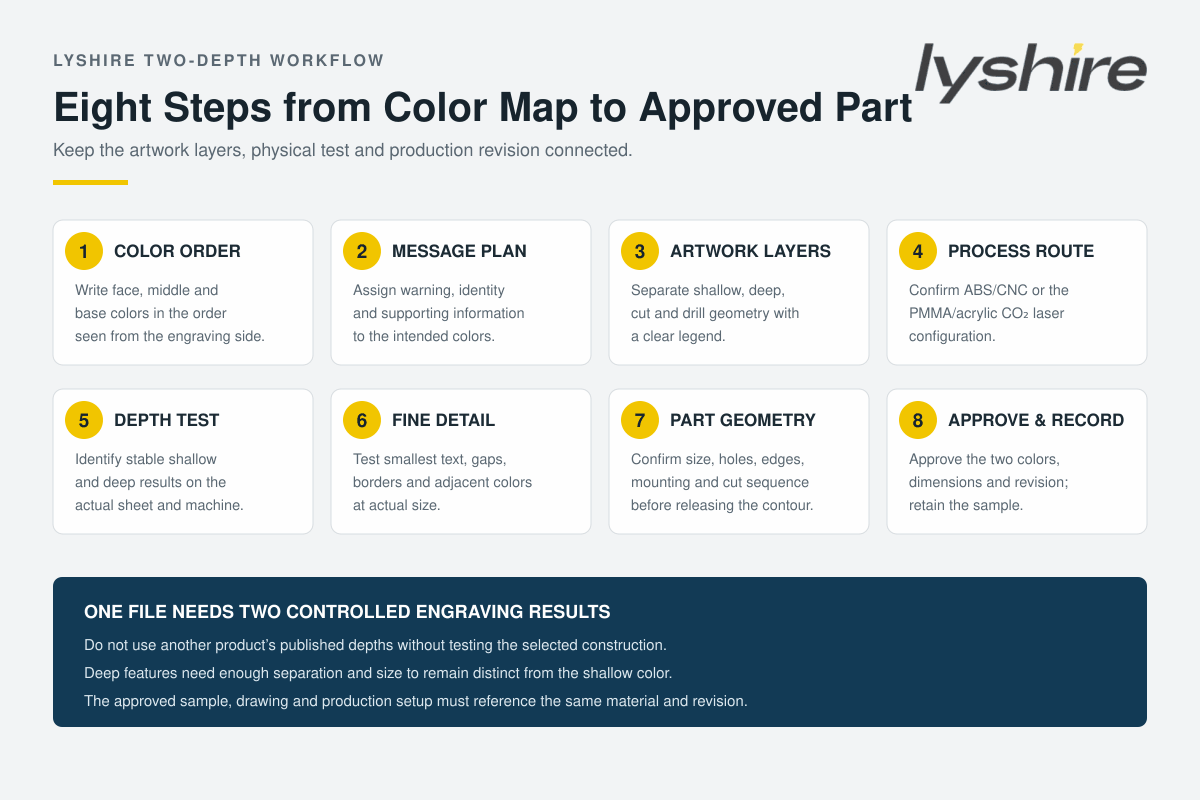
Быстрый ответ:напишите цвета слоев по порядку, начиная с лицевой стороны гравировки вниз, назначьте каждое сообщение предполагаемому отображаемому цвету, разделите мелкие и глубокие слои рисунка, сохраняйте независимость резки и отверстий, подтвердите маршрут материала / процесса, проверьте как глубину, так и мельчайшие детали и утвердите одну репрезентативную готовую деталь перед серийным производством.
Сначала подтвердите, что означает «трехслойный» для выбранного листа.
Отраслевая терминология не является совершенно единообразной. В глоссарии Rowmark двухслойные и трехслойные подложки описываются с точки зрения контрастных верхних слоев и взаимоотношений сердцевины, а ее продукт LaserMax Tri-Layer конкретно описывается как пленка, крышка и сердцевина. Другие трехслойные гравировальные пластики могут иметь другую конструкцию. Следовательно, фразы «трехслойный лист для гравировки» недостаточно для определения видимого порядка цветов или направления обработки.
Пишите конструкцию рабочей лицевой стороной вниз. Для примера белого/красного/черного цвета в этом руководстве порядок следующий: белая лицевая сторона, красный средний слой и сплошная черная основа. Неглубокий проход удаляет белое лицо и обнажает красное. Более глубокий проход продолжается через красный слой и обнажает черный. Если бы порядок был черный/красный/белый, одно и то же изображение дало бы совершенно другой результат.
Попросите физическое поперечное сечение, образец цвета или утвержденный образец и определите сторону гравировки. Не делайте вывод о заказе по маленькой миниатюре, коду продукта или списку из трех цветов.
Начните с иерархии сообщений, а не с глубины машины
Прежде чем назначать параметры процесса, решите, что означает каждый цвет в готовом дизайне. Средний цвет может содержать предупреждающее слово, полосу состояния или символ ключа, а основной цвет — идентификацию оборудования, инструкции или вспомогательный текст. Это создает визуальную иерархию без заливки красками или отдельно нанесенных частей.
Значение цвета зависит от проекта. Красный средний слой не делает знак автоматически соответствующим стандарту безопасности. Проектировщик или производитель оборудования должен определить необходимые слова, символы, использование цвета и размещение в соответствии с применимым стандартом и оценкой рисков.
Используйте PDF-пробу, чтобы показать ожидаемые конечные цвета, а не только цвета слоя иллюстрации. Операторы должны иметь возможность сравнивать предварительный просмотр экрана, физический лист и готовый образец, не интерпретируя недокументированный код.
Создайте явную карту цвета-глубины
| Арт-группа | Ожидаемый видимый результат | Производственный смысл |
|---|---|---|
| ЛИЦО / БЕЗ ГРАВИРОВКИ | Белый | Исходная поверхность сохраняется; нет операции гравировки |
| МЕЛКОВЫЙ / ЦВЕТ 2 | Красный | Удалите белую грань и остановитесь внутри красного среднего слоя. |
| ГЛУБОКИЙ / ЦВЕТ 3 | Черный | Удалите белый и красный слои и обнажите сплошную черную основу. |
| ВЫРЕЗ / НАРУЖНЫЙ ПРОФИЛЬ | Готовый край | Отдельная контурная операция; не цвет дисплея |
| ОТВЕРСТИЯ/ПРЕЗИ | Открытая геометрия | Операция сверления или прорезания с контролируемым размером и положением |
| ПРИМЕЧАНИЯ / РАЗМЕРЫ | Не обработано | Производственная информация исключена из гравюры |
Называйте слои по функциям, а не только по цвету программного обеспечения. «SHALLOW_RED» и «DEEP_BLACK» передают больше информации, чем «Слой 1» и «Слой 2». Добавьте легенду, показывающую требуемый готовый цвет, ожидаемую группу глубины и ссылку на материал.
Создавайте чистые изображения в натуральную величину
Подготовьте трехслойную гравюру в масштабе 1:1, укажите, в каких размерах указаны миллиметры или дюймы, и укажите окончательную ширину и высоту на оттиске. Преобразуйте утвержденный рабочий текст в контуры, сохраняя при этом отдельный редактируемый мастер. Удалите повторяющиеся пути, открытые контуры и скрытую геометрию, которые могут повторяться дважды или входить в неправильную группу глубины.
Держите поверхностные, глубокие, вырезанные, дырочные и нотные слои отдельно. Если изображение содержит как красные, так и черные элементы, разделите объекты, а не используйте эффект внешнего вида, который можно сгладить или переинтерпретировать во время экспорта. Убедитесь, что обтравочные маски, составные контуры и перевернутые формы остаются корректными в производственном программном обеспечении.
Подробные принципы подготовки художественных работ можно найти в руководстве LYSHIRE по точной гравировке художественных работ и предоставить удобочитаемый PDF-файл вместе с производственным векторным файлом.
Выберите материал и маршрут обработки вместе
Компания Trotec подтверждает, что лазерные пластмассы доступны в одно-, двух- и трехслойной конструкции, и описывает модифицированные акриловые двух- и трехслойные листы для лазерной гравировки и резки. LaserMax Tri-Layer от Rowmark — это специальная конструкция из ударопрочного акрила с заявленной малой и глубокой глубиной гравировки. Эти цифры демонстрируют концепцию, а не универсальную настройку для каждого поставщика.
Стандартная конфигурация ABS LYSHIRE относится к ротационной системе с ЧПУ. В проектах лазера CO2 должна использоваться отдельная конфигурация на основе ПММА/акрила, выбранная для лазерной обработки. Не тестируйте стандартный лист ABS с скопированными параметрами лазера только потому, что другой трехслойный продукт можно использовать с лазером.
Укажите тип машины в запросе и просмотритеСистема обработки LYSHIRE. Если лист будет поставляться как готовые детали, предоставьте изображение и геометрию, чтобы можно было оценить соответствующий маршрут изготовления.
Определите поверхностные и глубокие результаты с помощью тест-полоски
Двухглубинная работа требует двух стабильных визуальных результатов. Создайте тест-полоску, которая постепенно движется от недостаточного удаления лица к чистому просвету среднего цвета, а затем к базовому цвету. Приемлемое неглубокое окно должно постоянно отображать средний цвет, не просвечивая основу через тонкие участки.
Далее установите глубокий результат. Он должен удалить первые два слоя и аккуратно раскрыть основу, не врезая излишне далеко в лист. Чрезмерная глубина может увеличить детали, увеличить нагрев или нагрузку на фрезу, а также затруднить контроль соседних мелких участков.
Запишите принятые мелкие и глубокие настройки с указанием точного материала, толщины, номера партии или образца, оборудования, линзы или резака и даты. Опубликованные сведения о другом продукте могут быть полезным контекстом, но не должны заменять тестирование.
Дизайн для меньшего окна процесса
Мелкий слой может быть тонким, тогда как глубокий проход должен пройти дальше, прежде чем появится основной цвет. Эта разница влияет на мелкий текст, узкие промежутки и близко расположенные цвета. Элемент, который четко гравируется красным цветом, может расшириться, смягчиться или слиться при обработке в черный цвет при более глубокой настройке.
Проверьте самый маленький красный текст и самый маленький черный текст отдельно. Также проверьте красные и черные элементы, расположенные рядом друг с другом, узкие внутренние углы, тонкие границы, перевернутый текст и небольшие островки. Оставьте достаточное расстояние, чтобы глубокий проход не нарушал соседний неглубокий объект.
Для каждого трехслойного гравировального листа не существует единой минимальной высоты символа или ширины штриха. Структура материала, толщина лицевой поверхности, толщина среднего слоя, лазерное пятно или кончик фрезы, глубина, фокус, биение и рисунок — все это влияет на результат.
Планируйте ЧПУ и вращающиеся инструменты для обеих глубин.
При механической гравировке геометрия кончика режущего инструмента определяет, насколько канал расширяется по мере углубления. Например, V-образная фреза естественным образом создает более широкое отверстие на большей глубине, чем при мелком проходе. Это необходимо учитывать, когда один и тот же шрифт используется как в среднем, так и в базовом цветах.
Проверьте остроту инструмента, состояние шпинделя, прижим листа, привязку по оси Z и удаление стружки. Небольшое изменение высоты листа может изменить цвет объекта с красного на черный, особенно если приемлемое окно среднего слоя узкое. Проверьте несколько положений листа, если плоскостность или состояние основания могут повлиять на эффективную глубину.
Выгравируйте как мелкую, так и глубокую информацию, сохраняя при этом хорошую поддержку детали, если это позволяют геометрия и стратегия CAM. Затем отверстия и внешние контуры могут быть обработаны в соответствии с проверенной последовательностью, при этом перед окончательным разрезом запланировано сохранение мелких деталей.
Планируйте лазерную обработку как отдельные операции.
В соответствующей конфигурации лазера на основе ПММА/акрила неглубокие и глубокие рисунки следует назначать отдельным операциям или группам параметров. Не полагайтесь на тонкие цвета экрана без легенды слоя. Убедитесь, что контуры векторной резки не могут случайно получить настройку гравировки, и наоборот.
Глубину можно регулировать посредством контролируемых комбинаций мощности, скорости, разрешения, проходов и фокуса в соответствии с оборудованием и выбранным материалом. Избегайте представления одного набора параметров как универсального. Проверьте на наличие остатков, чрезмерного нагрева, повреждений поверхности и неполного воздействия среднего или основного цвета.
Если используется несколько проходов, проверьте выравнивание и то, влияет ли последующий проход на соседние неглубокие графические объекты. Репрезентативная выборка должна содержать то же сочетание мелких, крупных, поверхностных и глубоких функций, что и реальная работа.
Управляйте переменными данными и повторяющимися макетами
Трехслойные бирки часто сочетают в себе фиксированную предупреждающую графику с переменными номерами оборудования, местоположениями или серийными данными. Определите, какие поля переменных используют средний цвет, а какие — базовый цвет. Структурированная таблица должна содержать одну строку для каждой части, уникальный идентификатор, точный текст и предполагаемую группу иллюстраций.
Создайте доказательство, показывающее готовый красный и черный результат для репрезентативных записей. Проверьте самое длинное значение, самый маленький текст и любые символы за пределами основного языка. Перед началом производства согласуйте количество строк, запрошенное количество и упаковочный лист.
Не вводите исправления вручную на машине. Обновите контролируемый источник, выпустите новую версию и заново создайте рабочий файл и доказательство.
Интегрируйте отверстия, профили и монтаж
На чертеже должны быть указаны готовые размеры, толщина, угловой радиус, диаметр отверстия и положение центра, пазы, вырезы, требования к кромкам и монтаж. Держите геометрию прореза отдельно от двух глубин гравировки. Не следует путать отверстие с черным круглым изображением, даже если при предварительном просмотре оба кажутся темными.
Если требуется клейкая основа, укажите основу для установки, текстуру, кривизну и окружающую среду. Механические отверстия и клей могут повлиять на используемые поля и расстояние между мелкими и глубокими произведениями искусства. Проверьте зазор между головкой крепежа и избегайте размещения важного текста слишком близко к краю отреза.
Утвердите самый требовательный образец
Образец не должен содержать только крупный текст. Укажите наименьший неглубокий элемент, наименьший глубокий элемент, минимальное расстояние между красным и черным, наибольшую заполненную площадь, соответствующие отверстия, внешний контур и предполагаемый метод монтажа. Проверьте цветоделение, остатки, глубину, размеры, края и состояние поверхности.
Запишите порядок цвета материала, конструкцию, толщину, версию графического изображения, настройки мелкой/глубокой поверхности и утвержденную дату выборки. Если порядок цветов или модель материала изменились, повторите тест, а не переносите старые настройки.
Для проверки производства сравните детали с утвержденным образцом при постоянном освещении. Убедитесь, что мелкие детали остаются в среднем цвете, а глубокие детали последовательно достигают основания без непреднамеренного прорыва.
Распространенные неисправности и корректирующие проверки
| Наблюдаемая проблема | Объекты для проверки |
|---|---|
| На неглубоких красных участках видны черные пятна. | Окно глубины, уровень основания, плоскостность листа, фокус или привязка по оси Z, состояние инструмента и однородность среднего слоя. |
| Глубокие черные области все еще содержат красный цвет | Глубокая посадка, проходы, геометрия фрезы, фокус, остаток и точная структура материала. |
| Черный текст становится шире красного текста | Геометрия глубокого прохода, ширина V-образной фрезы, лазерное распространение, вес шрифта и сравнение образцов |
| Красные и черные черты сливаются | Интервал, глубокое расширение функций, перекрытие изображений, порядок обработки и тест с минимальной детализацией. |
| На производстве появляются неправильные цвета | Направление грани, порядок цветов, отображение слоев графического изображения, код материала и легенда оператора. |
| Повторный порядок выглядит по-другому | Модель материала, партия, запись настроек, инструмент или оптика, версия образца и состояние машины |
Граница проекта:трехслойный лист не повышает автоматически точность или долговечность. Успешный результат на две глубины зависит от точной конструкции, маршрута подачи материала, расстояния между произведениями искусства, контролируемой обработки и утвержденного образца.
Контрольный список запросов предложений для двухуровневых трехслойных проектов
Отправьте LYSHIRE заказ цвета от гравюры вниз, маршрут материала, толщину, формат всего листа или готовой детали, изображение с мелкими / глубокими / вырезанными слоями, цветопробу PDF, наименьший текст и зазор, размеры, отверстия, монтаж, окружающую среду, таблицу переменных данных, количество, утверждение образца и требования к проверке.
Для заказа нестандартных цветов, нестандартных форм или клейкой основы см.LYSHIRE пользовательские приложения. Техническая группа может проверить, подходят ли запрошенная структура и технологический маршрут для отбора проб.
Часто задаваемые вопросы
Каждый трехслойный лист имеет два цвета с одной стороны?
Нет. Отраслевая терминология и конструкция различаются. Подтвердите точный порядок слоев и сторону гравировки для выбранного продукта.
Может ли одна глубина гравировки раскрыть оба нижних цвета?
Нет. Средний и базовый цвета требуют отдельных контролируемых результатов. Точные настройки мелкой и глубокой обработки должны быть установлены на реальном листе.
Можно ли скопировать опубликованную глубину гравировки у другого бренда?
Используйте их только в качестве справочной информации. Толщина слоя, материал, машина, инструмент и желаемый результат различаются, поэтому требуется репрезентативный тест.
Следует ли размещать мелкие и глубокие изображения на отдельных слоях?
Да. Четко разделяйте мелкие, глубокие, режущие, отверстия и производственные примечания и снабжайте легендой цвета/глубины.
Можно ли обрабатывать трехслойные листы LYSHIRE лазером или станком с ЧПУ?
Выберите правильную конструкцию. Стандартная ABS относится к системе с ЧПУ/ротационному оборудованию; В проектах лазеров CO2 следует использовать отдельную конфигурацию на основе ПММА/акрила.
Что должен содержать образец согласования?
Укажите мельчайшие мелкие и глубокие детали, минимальное двухцветное расстояние, соответствующие отверстия, внешний контур и предполагаемый метод крепления.
Запросить обзор трехслойного произведения искусства
Отправьте LYSHIRE заказ цвета, мелкую/глубокую иллюстрацию, маршрут материала, размеры, мельчайшие детали и количество. Техническая группа может просмотреть структуру и репрезентативный план выборки.
Связаться с ЛЫШИРОМСсылки на трехслойные материалы:Двух- и трехслойные лазерные пластики Trotec, Технические характеристики трехслойного устройства Rowmark LaserMax, Описание конструкции трехслойного покрытия RowmarkиГлоссарий терминологии материалов Rowmark.