Лазерная или ротационная гравировка на пластике: как правильно выбрать лист
Выбор пластика для лазерной или ротационной гравировки — это не просто вопрос, какой станок быстрее. Конструкция листа, базовый полимер, толщина крышки, художественное оформление, требования к готовой детали и объем производства должны соответствовать процессу. Материал, выбранный только по цвету или толщине, может плохо гравироваться, образовывать чрезмерные остатки, сколы по краям или требовать дорогостоящей доработки.
Для профессиональных покупателей самая безопасная отправная точка — определить оборудование и готовое приложение, прежде чем запрашивать лист. LYSHIRE поставляет отдельные маршруты подачи материалов для лазерной обработки CO2 и гравировки на станках с ЧПУ/ротационной гравировке: листы для гравировки из ПММА (акрил) являются стандартными для лазерной обработки, а листы для гравировки из АБС-пластика поставляются для обработки на станках с ЧПУ и на станках с ЧПУ. Некоторые материалы на более широком рынке рекламируются как продукты двойного процесса, но эта способность должна быть подтверждена для точного класса, а не предполагаться из слов «гравировальный пластик».
Быстрый ответ: какой лист для гравировки выбрать?
CO2-лазерный маршрут
Выбирайте лист для лазерной гравировки, когда работа зависит от бесконтактной обработки, тонкой графики, быстрого перехода между рисунками, сложных контуров или эффективного производства переменной информации. Для LYSHIRE это обычно означает лист ПММА (акрила), разработанный для гравировки и резки CO2-лазером.
Ротационный/маршрут с ЧПУ
Выбирайте лист для ротационной гравировки, когда работа требует контролируемой механической глубины, глубоких утопленных символов, скошенных кромок, сверления, фрезерования или интеграции с установленным рабочим процессом с ЧПУ. Для LYSHIRE это обычно означает лист ABS, разработанный для ротационной гравировки и изготовления на станках с ЧПУ.
Принцип выбора:Ни один из маршрутов не является автоматически лучшим. Правильный выбор – это комбинация, которая обеспечивает заданную контрастность, качество кромки, глубину, допуск и производительность на реальном оборудовании покупателя.
Сравнение пластика для лазерной и ротационной гравировки следует начинать с производственных требований, а не с общего списка преимуществ машины.
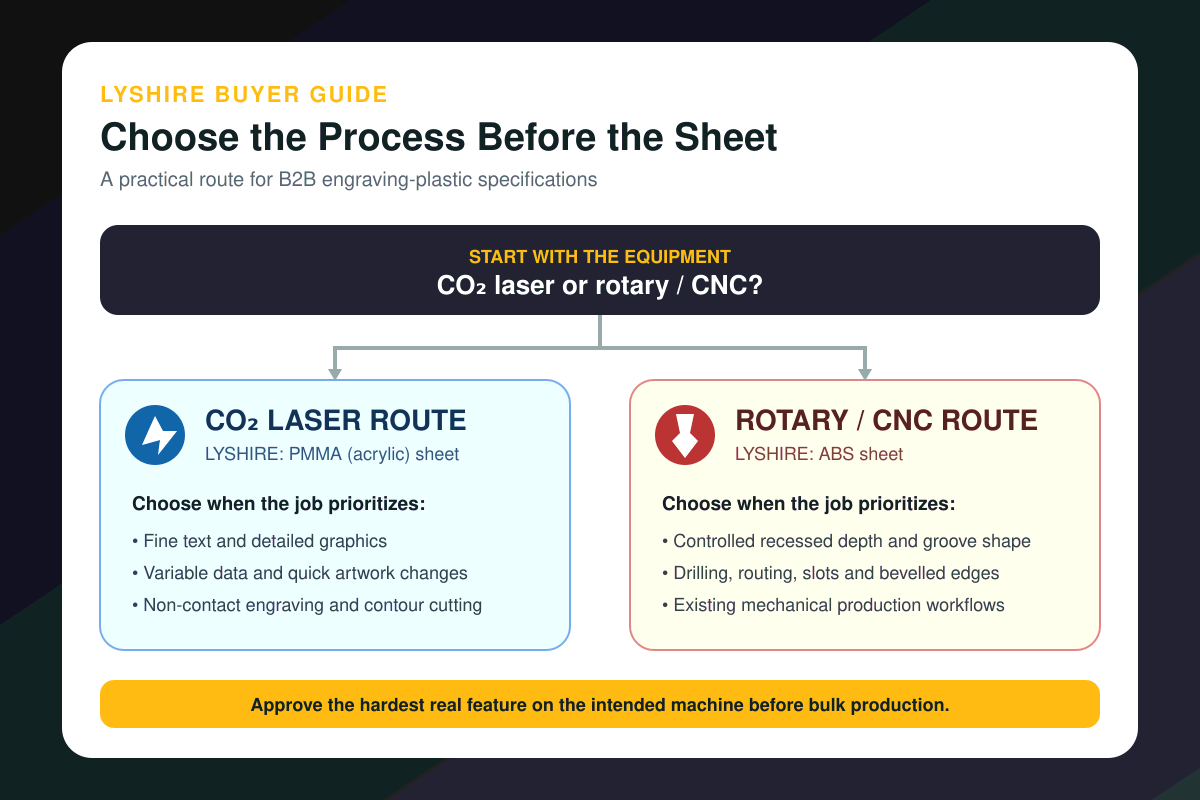
Сначала выберите маршрут обработки, затем подтвердите конструкцию листа и утвердите репрезентативный образец.
Лазерная и ротационная гравировка удаляют поверхность по-разному.
Оба процесса могут выявить контрастное ядро под тонким поверхностным слоем, но механизмы удаления различны.
CO2-лазер использует сфокусированную энергию, чтобы снять колпачок и, при необходимости, разрезать профиль, не касаясь листа инструментом. Луч повторяет векторные или растровые изображения, что делает его удобным для мелкого текста, логотипов, серийных номеров и частых изменений дизайна. Результат зависит от мощности лазера, скорости, частоты или настроек импульса, фокуса, состояния линз, экстракции и состава материала.
Роторная система или система с ЧПУ использует физический резак. Геометрия инструмента, скорость шпинделя, скорость подачи, глубина, прижим и плоскостность материала определяют, насколько аккуратно снимается колпачок. Механическая гравировка может обеспечить прямой контроль ширины и глубины канавок и может сочетаться со сверлением, снятием фаски и фрезерованием профиля. Во время длительных производственных циклов необходимо контролировать износ фрезы и удаление стружки.
Эта разница меняет больше, чем настройки машины. Это влияет на то, какой полимер следует приобрести, как подготавливается произведение искусства, как держится лист, какие этапы отделки необходимы и как следует проверять повторяемость.
Начните запрос предложения с машины, а не с цвета
Запрос типа «черный/белый, 1,5 мм» является неполным. В нем описывается видимая комбинация и толщина, но не сообщается производителю, будет ли покупатель использовать CO2-лазер, ротационный гравер или фрезерный станок с ЧПУ. Два листа могут выглядеть почти одинаково до обработки, хотя они изготавливаются для разных производственных маршрутов.
В полезном запросе цен должно быть указано:
- тип машины и, если применимо, модель или рабочая зона;
- Маршрут обработки лазером CO2 или роторным/CNC;
- цвет лицевой стороны, основной цвет и требуемая отделка;
- размер листа и номинальная толщина;
- размеры готовой этикетки и наименьший текст или линия;
- требуются ли профили, отверстия, пазы или фаски;
- требования к клеевой основе и монтажной поверхности;
- обслуживание внутри или снаружи помещений и любое соответствующее воздействие УФ-излучения, химикатов или чистящих средств;
- годовой спрос, количество заказа и требования к упаковке.
Эта информация позволяет поставщику рекомендовать конструкцию, а не просто указывать цвет.
Совместимость материалов – первый технический фильтр
«Пластик» охватывает множество полимеров и составов, и они по-разному реагируют на нагревание или механическую резку. Поэтому совместимость машин должна определяться на уровне продукта.
LYSHIRE использует ПММА (акрил) в качестве стандартного материала для листов для лазерной гравировки. Лазер удаляет тонкий поверхностный слой, чтобы обнажить контрастную акриловую сердцевину, и может вырезать готовый контур, когда сорт и толщина подходят. Бесконтактный процесс позволяет избежать нагрузки на резак и позволяет размещать графику на близком расстоянии.
LYSHIRE использует ABS в качестве стандартного материала для листов с ЧПУ и ротационной гравировки. Резак снимает колпачок и создает утопленную легенду в контрастной сердцевине. ABS не представлен как лазерный маршрут LYSHIRE. Покупатели, использующие механическое оборудование, также должны подтвердить тип фрезы, предполагаемую глубину и то, включает ли работа сверление или фрезеровку профиля.
На рынке гравировки есть продукты, предназначенные как для лазерной, так и для ротационной работы. Это не делает каждый ламинат с гравировкой двухпроцессным. Спецификация поставщика для конкретного листа имеет приоритет над общим названием материала.
При лазерной гравировке пластик обычно является более надежным выбором.
Мелкий текст и детальная графика
Лазерная обработка хорошо подходит для небольших символов, плотных символов, логотипов и сложных линий, поскольку не существует диаметра фрезы, определяющего самую узкую деталь. Практический предел по-прежнему зависит от ограничения, контрастности, фокуса и изображения, поэтому в проверяемом образце должна присутствовать самая маленькая реальная функция.
Переменные данные и частые изменения изображений.
Серийные номера, коды активов, изменение маркировки оборудования и короткие партии могут быть изготовлены без замены физического режущего инструмента. Это может сократить время настройки, если задание содержит много проектов или часто вносятся изменения.
Бесконтактная обработка
Лазер не применяет механическую нагрузку через резак. Это может помочь при обработке тонких деталей и снизить износ инструмента. Лист по-прежнему должен лежать ровно, а система извлечения должна подходить для утвержденного материала.
Комплексная гравировка и контурная резка
Многие дизайны этикеток могут быть выгравированы и вырезаны из одного и того же изображения. Это полезно для изогнутых профилей, близко расположенных друг к другу деталей и проектов с множеством вариаций формы. Внешний вид кромок и тепловложение следует проверять на реальном листе, а не прогнозировать на основе другого сорта акрила.
При ротационной гравировке или гравировке на станке с ЧПУ пластик обычно является лучшим выбором.
Контролируемая глубина утопления
Механический резак обеспечивает прямое управление по оси Z. Это полезно, когда на чертеже обозначена канавка, утопленная надпись или тактильная разница, которую необходимо проверить физически. Глубина должна по-прежнему соответствовать конструкции крышки и сердцевины; Слишком мелкая стрижка может оставить следы цвета лица, а неоправданно глубокая стрижка может расширить тонкие черты лица.
Сверление, фрезеровка и обработка фасок
Для промышленных этикеток часто требуются монтажные отверстия, прорези, фасонные профили или скошенные края. Рабочий процесс ЧПУ может объединить эти операции в одной настройке. На чертеже следует указать диаметр инструмента, радиус внутреннего угла и расстояние от отверстия до кромки.
Существующие системы механического производства
Покупатели, располагающие оборудованием для ротационной гравировки, резаками, приспособлениями и обученными операторами, могут добиться более предсказуемого результата, выбрав лист, разработанный для данного рабочего процесса. Замена машины редко бывает оправдана только сравнением материалов.
Работы, требующие определенной геометрии фрезы
Некоторые работы зависят от определенного профиля штриха, фаски или канавки, заполненной краской. Это требования к механическому проектированию, а не просто требования к разрешению изображения. Репрезентативная выборка должна использовать предполагаемую фрезу и глубину.
Сравнивайте готовую деталь, а не только этап гравировки.
Решения о покупке часто принимают во внимание время, необходимое для раскрытия второго цвета. Реальная стоимость — это весь процесс изготовления готовой детали. Полезное сравнение затрат на пластик для лазерной и ротационной гравировки включает установку, гравировку, резку, сверление, очистку, брак, замену инструмента, извлечение, транспортировку и упаковку.
| Фактор принятия решения | Лазерный маршрут | Ротационный маршрут/маршрут с ЧПУ |
|---|---|---|
| Маршрут базового материала LYSHIRE | ПММА (акрил) | АБС |
| Метод удаления | Сфокусированная, бесконтактная энергия | Физический вращающийся резак |
| Типичная сила | Мелкая детализация, переменные данные, сложные контуры | Контролируемая глубина, сверление, фаска и фрезерование |
| Основные переменные настройки | Мощность, скорость, фокус, объектив и экстракция | Фреза, скорость, подача, глубина, прижим и удаление стружки |
| Общий производственный риск | Тепловые эффекты, остатки или неполное снятие крышки | Износ инструмента, сколы, заусенцы или непостоянная глубина |
| Приоритет одобрения | Самая маленькая особенность, край и контраст | Глубина, ширина канавки, качество кромки и отверстия. |
Таблица представляет собой основу для выбора, а не обещание того, что все продукты из широкого семейства материалов будут работать одинаково. Точные характеристики продукта и выборочные испытания по-прежнему необходимы.
Не используйте процесс гравировки для определения характеристик на открытом воздухе.
Совместимость с лазером не гарантирует долговечность на открытом воздухе, а лист ABS, подвергаемый механической гравировке, автоматически не пригоден для эксплуатации на открытом воздухе. Воздействие ультрафиолета, влага, циклическое изменение температуры, химикаты, чистящие средства и монтажные нагрузки — это отдельные вопросы спецификации.
Если этикетка будет использоваться на открытом воздухе или в промышленной среде, покупатель должен определить воздействие и запросить соответствующую информацию о продукте или данные испытаний. Общее утверждение, такое как «погодоустойчивость», менее полезно, чем определение предполагаемой среды, ожидаемого срока службы и критериев приемки.
Для проектов LYSHIRE следует обсудить устойчивость к ультрафиолетовому излучению и другую имеющуюся информацию об испытаниях в сравнении с точной запрошенной конструкцией. Визуальный образец подтверждает цвет и обработку, но не заменяет требования к испытаниям для окончательного применения.
Требования к художественному оформлению различаются в зависимости от лазерного и ротационного производства.
Лазерная работа может сочетать в себе растровую гравировку, векторную резку и векторную резку. В файле следует четко разделять эти операции и избегать дублирования строк. Мелкий текст следует преобразовать в контуры или снабдить необходимыми шрифтами, а также указать окончательные размеры.
Вращающееся изображение также должно учитывать геометрию фрезы. Фреза не может создать внутренний угол острее, чем его эффективный радиус, а ширина инструмента влияет на близко расположенные элементы. Отдельные слои должны идентифицировать гравировку, резку профиля, отверстия, прорези и любые операции по скосу. Чертеж должен включать допуски, имеющие значение для сборки.
Для любого процесса поставщик должен получить векторные изображения в натуральную величину, если таковые имеются. Снимки экрана полезны для справки, но не должны стать единственным рабочим файлом.
Используйте репрезентативный образец, а не декоративный образец.
Проба наиболее полезна, когда она проверяет самую сложную часть будущего заказа. Простой большой логотип может выглядеть превосходно, в то время как самый маленький серийный номер, узкая рамка или малое расстояние между отверстиями не пригодятся при производстве.
Образец утверждения должен включать в себя:
- самый мелкий текст и самая узкая линия;
- наименьшее расстояние между соседними объектами;
- хотя бы одна типичная заполненная область или плотный рисунок;
- предполагаемый край профиля, отверстие или прорезь;
- реальная комбинация цвета лицевой/основной части и отделка;
- предполагаемая клейкая основа, если она используется;
- целевые настройки лазера или фреза и запись глубины;
- приемочную фотографию или подписанный физический образец.
Небольшая матрица параметров часто более ценна, чем одна «лучшая» настройка. Пользователи лазера могут изменять мощность и скорость в пределах контролируемого испытательного поля. Пользователи роторных станков могут сравнивать глубину или подачу, удерживая фрезу постоянной. Окончательная запись становится отправной точкой для управления партиями.
Распространенные ошибки, которые увеличивают процент отказов
Предполагая, что один физический лист работает на каждой машине
Фраза «пластик для лазерной и ротационной гравировки» может описывать весь ассортимент поставщика, а не один универсальный лист. Подтвердите точный базовый полимер и рекомендации по процессу в предложении и этикетке с образцом.
Покупка только по листовой цене
Более низкая цена листа может быть компенсирована более медленной обработкой, частой чисткой, заменой резака, неудачным мелким текстом или непостоянной глубиной. Сравните стоимость за принятую готовую деталь.
Копирование настроек из другого продукта
Цвет, толщина колпачка, рецептура, толщина листа, линзы, мощность машины и состояние инструмента могут изменить результат. Предыдущие настройки являются отправной точкой, а не гарантированным рецептом производства.
Использование простого образца
Образец, исключающий наиболее требовательную функцию, не может подтвердить работу. Прежде чем утверждать оптовый заказ, протестируйте самые маленькие, самые глубокие, ближайшие и наиболее чувствительные к размерам элементы.
Восприятие совместимости процессов как залог долговечности
То, как лист гравируется, не определяет его устойчивость к ультрафиолетовому излучению, химическую стойкость, ударопрочность или гарантию. Эти требования должны быть указаны отдельно.
Практическая последовательность выбора B2B
Следующая последовательность действий при лазерной и ротационной гравировке пластика превращает широкий запрос на материал в готовую к производству спецификацию.
- Дайте определение машине.Укажите лазер CO2 или роторный станок/ЧПУ и определите важные ограничения оборудования.
- Определите готовую деталь.Укажите размеры, мельчайшие детали, отверстия, кромки, подложку и допуски.
- Выберите маршрут материала.Для LYSHIRE используйте ПММА (акрил) для лазерного диапазона и ABS для ротационного диапазона/CNC.
- Подтвердить постройку.Запишите цвет поверхности, цвет сердцевины, качество поверхности, структуру, толщину и размер листа.
- Определите окружающую среду.Отделяйте требования к внутреннему и наружному оборудованию, УФ-излучению, влажности, температуре и химическим веществам от совместимости машин.
- Утвердить репрезентативную выборку.Проверьте самую сложную реальную функцию на предполагаемом оборудовании.
- Запишите окно процесса.Соблюдайте утвержденные условия эксплуатации лазера или резака при работе с партией материала.
- Проверьте пакетный вывод.Проверьте контрастность, глубину, края, размеры, отверстия, подложку и упаковку по утвержденному образцу.
Покупатели могут сравнить технологические маршруты материалов LYSHIRE вСистема материалов для лазерной и ротационной гравировки, а затем просмотрите посвященныйЛисты для лазерной гравировкииЛисты для ротационной гравировкикатегории.
Часто задаваемые вопросы
Можно ли использовать один и тот же лист гравировального пластика для лазерной и ротационной гравировки?
Только если для обоих процессов указан точный продукт. Не предполагайте совместимость двух процессов по внешнему виду, цвету или общему термину «гравировальный пластик». Стандартный маршрут LYSHIRE отделяет лазерные листы ПММА (акрил) от листов ABS, вращающихся на станках с ЧПУ.
Всегда ли лазерная гравировка быстрее, чем ротационная?
Нет. Общее время изготовления зависит от рисунка, площади гравировки, глубины, количества деталей, операций резки и сверления, настройки и очистки. Сравните весь рабочий процесс готовой детали, а не только время гравировки.
Какой процесс лучше для небольшого текста?
Обработка лазером CO2 часто предпочтительна для очень мелкого текста и детальной графики, поскольку диаметр фрезы не ограничивает функцию таким же образом. Однако фактическое ограничение, фокус, настройки и контрастность должны быть подтверждены наименьшим реальным текстом.
Какой процесс лучше подходит для глубоких промышленных легенд?
Роторную гравировку или гравировку на станке с ЧПУ часто выбирают, когда важны контролируемая глубина утопления, геометрия канавки, сверление или снятие фаски. Фреза и глубина должны соответствовать конструкции листа и чертежу.
Означает ли совместимость с лазером или ротацией, что лист предназначен для использования на открытом воздухе?
Нет. Совместимость при обработке и производительность на открытом воздухе — это разные свойства. УФ-излучение, влажность, температура, химические вещества и ожидаемый срок службы должны быть указаны для конкретного материала.
Какую информацию должен отправить покупатель для рекомендации материала?
Отправьте информацию о машине/процессе, цветах поверхности и сердцевины, отделке, толщине, размере листа, чертеже готовой детали, наименьших деталях, отверстиях или профилях, требованиях к клею, окружающей среде, количестве заказа и требованиях к упаковке. Репрезентативный файл изображения повысит точность выборки.
Выберите лист как часть производственной системы
Правильный гравировальный пластик – это не тот лист с самым длинным списком общих претензий. Решение по выбору пластика для звуковой лазерной гравировки и ротационной гравировки определяет лист, полимер, структура поверхности и размеры которого подходят для машины, а утвержденный образец которого соответствует требованиям к готовой детали.
Для обзора материала B2B отправьте LYSHIRE тип вашего оборудования, изображение, среду применения, цветовую структуру, толщину и ожидаемое количество. Техническая группа может порекомендовать подходящий лазерный или ротационный/CNC-маршрут и подготовить образцы для оценки обработки перед массовым производством.