Крепление с ЧПУ для гравировальных листов из АБС-пластика: руководство по производству
Крепление с ЧПУ для гравировальных листов из АБС-пластика: руководство по производству
Эффективное производство с ЧПУ зависит от стабильного прижима листа, чистой подложки, контролируемых вакуумных зон и запланированной последовательности гравировки и резки. Эти решения по настройке помогают гравировальным листам ABS оставаться на месте во время создания текста, отверстий и внешних профилей.
Быстрый ответ:очистите и осмотрите стол, поместите лист без застрявших остатков, сконцентрируйте прижим под активной областью, проверьте инструмент и привязку по оси Z, гравируйте, пока лист наиболее устойчив, и спланируйте, как мелкие детали будут оставаться закрепленными во время окончательной контурной резки. Лучший метод прижима зависит от станка, геометрии детали и маршрута производства.
Почему удержание влияет не только на положение детали
Лист для гравировки ABS часто имеет толщину всего 1,3 или 1,5 мм, тогда как поверхностный слой, удаляемый для обнажения контрастной сердцевины, намного тоньше. Если лист поднимается, прогибается или смещается относительно инструмента, эффективная глубина гравировки может измениться по всей панели. Мелкий текст может неравномерно раскрыть сердцевину, отверстия могут сдвинуться с намеченного положения, а внешний контур может больше не соответствовать выгравированному изображению.
Таким образом, удержание работ является частью управления процессом, а не второстепенной мыслью. Производитель ЧПУ AXYZ отмечает, что плохой вакуум или утечка воздуха могут привести к неправильной глубине резания, потере допусков и перемещению материала. В его техническом руководстве также особое внимание уделяется чистоте жертвенного ложа, контролируемым вакуумным зонам и удалению мусора между столом и листом.
В этой статье основное внимание уделяется эффективной настройке и последовательности обработки. Требования к качеству материала, такие как утвержденный цвет, толщина, состояние поверхности и сравнение партий, по-прежнему должны быть определены в чертеже, спецификации, утвержденном образце и договоре купли-продажи.
Выберите метод удержания для конкретной работы
Не существует единого приспособления, подходящего для каждого фрезерного станка с ЧПУ, размера листа и рисунка детали. Оператор должен следовать методам, утвержденным производителем машины, и оценить, используется ли в работе полный лист, неполный лист, большие панели или множество маленьких этикеток.
| Маршрут удержания | Где это может подойти | Точки для контроля |
|---|---|---|
| Вакуумный стол | Полные или большие форматы листов с достаточной площадью покрытия | Выбор зоны, состояние поддона, утечки, открытая площадь стола и размер детали. |
| Низкопрофильные механические зажимы | Частичные листы, заготовки или машины без достаточного вакуума | Зазор инструмента, деформация листа, положение зажима и предотвращение столкновений |
| Крепежные или установочные штифты | Повторяющиеся детали и контролируемые размеры заготовок | Повторяемое начало координат, зазор, положение штифта и единообразие рисунка. |
| Утвержденный метод ленты или носителя | Мелкие детали или вторичная поддержка, где это необходимо. | Остатки клея, защита поверхности, сила удаления и совместимость с машинами |
| Вкладки или стратегия «луковой кожицы» | Вложенные мелкие детали, поддерживаемые CAM и планом чистовой обработки. | Положение выступа, оставшийся материал, окончательное разделение и обработка кромок. |
Вакуумные столы широко распространены при производстве вложенных листов, поскольку материал можно удерживать без пересечения траектории инструмента зажимами. AXYZ поясняет, что насос обычно подходит для непористых материалов: воздушный поток проходит через жертвенный слой, а вакуумные зоны концентрируют всасывание в активной области. Реальная конструкция оборудования различается, поэтому операторам следует использовать руководство по эксплуатации машины, а не копировать настройку другой мастерской.
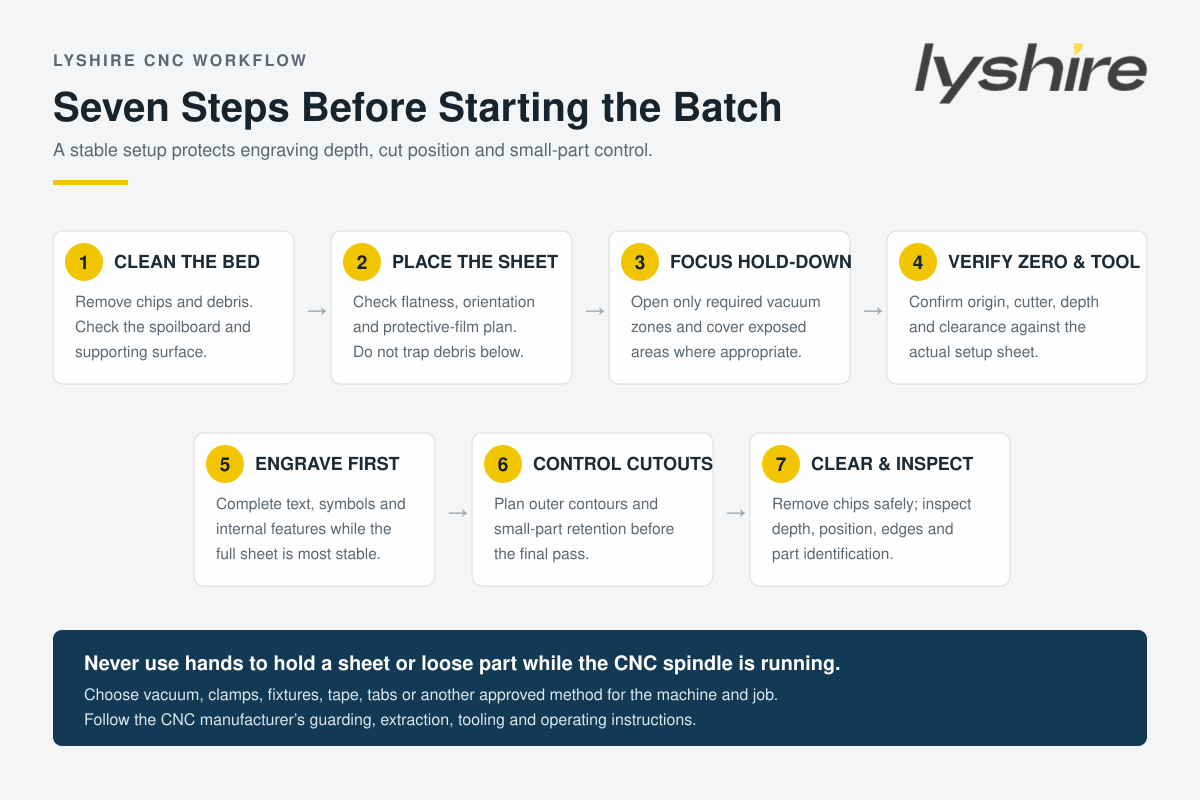
Шаг 1: подготовьте спойлер и станину машины.
Перед размещением гравировального листа ABS удалите стружку, пыль, обрезки и остатки клея. Даже небольшой мусор может создать локальную выпуклость, препятствовать полному контакту с поверхностью или привести к утечке вакуума. Проверьте спойлер на наличие сильных порезов, поврежденных зон или поверхности, уровень которой больше не соответствует предполагаемой глубине гравировки.
AXYZ рекомендует обслуживать и периодически очищать неподвижное жертвенное ложе, чтобы обеспечить надежность опорной оси Z и характеристик вакуума. Соответствующий интервал технического обслуживания зависит от рабочей нагрузки, инструмента и машины. Не копируйте фиксированный график, не учитывая фактическое состояние кровати.
Шаг 2. Проверьте размещение и ориентацию листов.
Перед запуском пылесоса или зажимов убедитесь, что лист лежит в заданной ориентации и правильная сторона обращена вверх. Для двухслойных гравировальных листов ABS направление лицевой/сердцевины определяет видимый цвет гравировки. Матовая или направленная отделка также требует одинакового направления волокон на связанных деталях.
Проверьте, должна ли оставаться защитная пленка во время выбранной операции. Ответ зависит от конкретного материала, пленки, инструмента и требуемой поверхности. Пленка может защитить лицо во время манипуляций, но поврежденная, поднимающаяся или непригодная пленка может помешать осмотру или механической обработке. Подтвердите процесс во время отбора проб вместо того, чтобы применять одно правило к каждому продукту.
Шаг 3: сконцентрируйте вакуум под активной зоной
Открывайте только вакуумные зоны, необходимые для положения листа, и закрывайте неиспользуемые открытые участки там, где это рекомендует производитель оборудования. Большие открытые площади могут снизить эффективность прижима под заготовкой. Если лист закрывает лишь часть большого стола, зонирование становится особенно важным.
После применения вакуума проверьте лист в нескольких положениях перед запуском программы. Полный лист, который кажется безопасным в одном углу, может все же приподняться около центра или противоположного края. Не подносите руки к работающему резцу для проверки или улучшения прижима. Остановите машину и безопасно исправьте приспособление.
Шаг 4: проверьте начало координат, фрезу и глубину гравировки.
Проверьте правильный инструмент, направление шпинделя, начало координат, безопасную высоту и привязку по оси Z по карте наладки. Геометрия фрезы, острота и эвакуация стружки должны соответствовать конфигурации гравировки ABS и желаемой детализации. Изношенный инструмент может увеличить силу резания и нагрев, что может привести к появлению заусенцев, вытягиванию мелких деталей или образованию неровных кромок.
Установите глубину гравировки с помощью репрезентативного теста, а не полагайтесь только на номинальный лицевой слой. Цель состоит в том, чтобы аккуратно удалить лицевую часть и выявить сердцевину, не разрезая излишне глубоко. Запишите инструмент и принятую настройку, чтобы повторный заказ не начинался с неконтролируемой настройки.
Шаг 5: гравируйте перед освобождением внешних контуров.
Когда задание включает в себя как гравировку, так и профильную резку, полный текст, графику и внутреннюю идентификацию, в то время как заготовка остается частью большего листа, если это позволяют конструкция детали и стратегия CAM. Лист обычно имеет наибольшую поддерживаемую площадь до того, как внешние контуры разделят отдельные части.
Внутренние отверстия и пазы также можно обрабатывать до окончательного внешнего контура, но правильный порядок зависит от инструмента, потока стружки и геометрии детали. Просмотрите предварительный просмотр траектории инструмента на наличие столкновений, ненужных быстрых перемещений, близко расположенных начальных точек и любой последовательности, которая может уменьшить слишком раннее прижимание.
Шаг 6: контролируйте мелкие детали во время окончательной резки
Мелкие лейблы создают особые трудности с трудоустройством. По мере удаления материала вокруг детали оставшаяся запечатанная площадь уменьшается, и сила резания может сдвинуть деталь к инструменту. AXYZ специально определяет изношенные накладки, чрезмерные открытые вакуумные зоны и сколы под листом как причины слабого прижима мелких деталей.
В зависимости от машины и плана отделки производственная группа может использовать концентрированный вакуум, специальные приспособления, утвержденные методы ленты или носителя, вкладки или стратегию контролируемого остатка кожи. Каждый вариант меняет время цикла и трудозатраты на отделку. Проверьте, можно ли отделить оставшуюся часть, не повредив выгравированную поверхность или край.
Шаг 7: управляйте чипами и проверяйте партию
Эффективное удаление стружки помогает сохранять видимость траектории фрезы и снижает вероятность скопления мусора под последующими листами. Соблюдайте требования производителя маршрутизатора к извлечению и защите. Никогда не очищайте стружку вручную во время вращения шпинделя.
После обработки осмотрите репрезентативные детали на предмет контрастности гравировки, постоянной глубины, положения, качества кромки, размера отверстия, оставшихся выступов, царапин и правильного направления поверхности/сердцевины. Цветовые группы и партии с переменными данными маркируйте сразу, чтобы при упаковке не смешивались визуально схожие компоненты.
Как размещение может улучшить использование листов, не жертвуя контролем
Программное обеспечение для раскроя может размещать несколько этикеток или панелей на одном листе, чтобы повысить выход материала. MultiCam описывает раскладку как способ сокращения отходов и максимизации производительности, а также отмечает, что вакуумные столы улучшают прижим детали и точность резки. Однако самое плотное гнездо не является автоматически лучшим производственным гнездом.
Оставьте достаточный зазор для фрезы, эвакуации стружки, выступов и стабильного материала между соседними деталями. Избегайте макетов, в которых создаются длинные неподдерживаемые полосы или освобождается большое количество мелких деталей до завершения программы. Группируйте идентичные инструменты и операции, когда это уменьшает количество изменений без ущерба для стабильности детали.
Повторяемая запись настройки для производственных групп
Простая запись настройки может уменьшить зависимость от памяти одного оператора. Запишите модель листа, ориентацию торца/сердцевины, толщину, формат листа, идентификацию инструмента, глубину гравировки, подачи и скорости, начало координат, метод прижима, активные вакуумные зоны, решение о защитной пленке, последовательность траектории инструмента и принятый образец.
Для заказов LYSHIRE обычная толщина гравировки ABS включает 1,3 мм и 1,5 мм, в то время как доступны другие стандартные и проектные толщины. Точный размер и допуск необходимо брать из выбранной спецификации изделия; один технический паспорт не должен автоматически применяться к каждой конструкции.
Стандартный маршрут ABS предназначен для фрезерования на станках с ЧПУ, ротационной гравировки, сверления и распиливания. В проектах лазеров CO2 следует использовать отдельную конфигурацию лазера PMMA/акрил. Более подробное объяснение выбора материала см.Система обработки LYSHIREисистема структуры гравировального листа.
Проблемы, которые часто указывают на настройку
| Наблюдаемая проблема | Элементы настройки для проверки |
|---|---|
| Глубина гравировки меняется по всему листу. | Уровень основания, захваченный мусор, плоскостность листа, привязка по оси Z, состояние инструмента и давление крепления. |
| Внешний профиль смещается от выгравированного текста | Утечка вакуума, движение зажима, порядок резки, усилие инструмента и удержание мелких деталей |
| Маленькие этикетки перемещаются во время последнего прохода. | Активные зоны, состояние спойлера, открытая область, метод вкладок/носителя и оставшаяся запечатанная область |
| На краях видны заусенцы или нагрев. | Острота инструмента, геометрия фрезы, комбинация шпинделя/подачи, эвакуация стружки и количество проходов. |
| Царапины появляются после механической обработки. | Чистота стола, удаление стружки, укладка, состояние пленки и метод разделения деталей. |
| Повторная партия требует чрезмерной корректировки | Отсутствует запись о настройке, другой инструмент, непроверенный материал, измененное происхождение, состояние станины или расположение приспособления. |
Безопасность оператора:никогда не держите лист или незакрепленный компонент рукой во время работы шпинделя ЧПУ. Используйте утвержденный вакуум, зажим, приспособление, держатель, язычок или другой контролируемый метод и следуйте инструкциям по защите и эксплуатации производителя машины.
Информация о запросе цен на гравировальные листы из ABS, готовые к использованию на станках с ЧПУ.
Сообщите LYSHIRE информацию о станке с ЧПУ или ротационном процессе, цветах лицевой/сердцевинной части, отделке, толщине, формате всего листа или готовой детали, графическом изображении, наименьшем тексте, отверстиях, внешних профилях, подложке, количестве и требованиях к упаковке. Если в проекте есть определенные требования к приемлемости плоскостности, толщины или поверхности, включите их в чертеж или спецификацию.
Стандартный минимальный заказ LYSHIRE составляет 500 листов, а стандартные цвета могут быть смешаны в зависимости от подтверждения заказа, наличия и количества упаковки. Покупатели, запрашивающие нестандартные распилы или готовые детали, также должны указать приоритет размещения, идентификацию детали и приемлемый метод удаления выступа или держателя.
Часто задаваемые вопросы
Требуется ли вакуумный стол для каждого гравировального листа ABS?
Нет. Для обработки листов обычно используется вакуум, но зажимы, приспособления, одобренные методы ленты/носителя или другие решения могут подходить для конкретных машин и деталей. Следуйте указаниям поставщика машины.
Почему гравировку обычно следует завершать до внешнего контура?
Деталь обычно имеет большую поддерживаемую площадь, но при этом остается прикрепленной к листу. Окончательная последовательность все равно должна быть проверена на предмет фактической геометрии, инструмента и стратегии CAM.
Как предотвратить перемещение мелких деталей?
Сначала проверьте вакуумное зонирование, состояние доски, открытые участки и мусор. В зависимости от задачи дополнительное удержание могут обеспечить приспособления, держатели, вкладки или метод контролируемого остатка кожи.
Должна ли оставаться защитная пленка во время гравировки на станке с ЧПУ?
Это зависит от конкретного материала, пленки и эксплуатации. Проверьте, защищает ли пленка поверхность, не поднимаясь, не обволакивая инструмент и не скрывая дефекты.
Можно ли повторно использовать одну установку для листов толщиной 1,3 мм и 1,5 мм?
Не думайте так. Еще раз проверьте привязку Z, глубину, стратегию прорезания, приспособление и траекторию инструмента для выбранной толщины.
Можно ли обрабатывать стандартные гравировальные листы ABS с помощью CO2-лазера?
Стандартная конфигурация ABS компании LYSHIRE относится к ротационной системе с ЧПУ. В проектах лазеров на CO2 следует использовать отдельную конфигурацию лазера на основе ПММА/акрила.
Подготовьте запрос на лист ABS с ЧПУ
Отправьте LYSHIRE машину, цвета материала, толщину, рисунок, готовый формат, количество и ограничения по креплению. Техническая группа может просмотреть соответствующую конфигурацию ABS и образец маршрута.
Связаться с ЛЫШИРОМСсылки на обрабатывающие станки с ЧПУ:AXYZ вакуумная направляющая, Направляющая для прижима мелких деталей AXYZ, Обслуживание жертвенного ложа AXYZиОбзор раскроя MultiCam и вакуумного стола.